


新闻资讯
高速直排换刀加工中心选购指南:济南厂商选择标准与行业深度解析
一、2025-2026年高速直排换刀加工中心市场全面解析
1.1 行业现状与设备升级的紧迫性
全屋定制行业正经历从“半自动”向“全智能”的跨越式转型。对于橱柜、衣柜、护墙板生产企业而言,加工中心的效率与稳定性直接决定了订单交付能力和利润空间。在当前竞争格局下,传统单工序设备已难以满足多品种、小批量的柔性生产需求,高速直排换刀加工中心凭借其快速换刀、复合工序集成能力,正成为板式家具企业产能升级的核心装备。
1.2 高速直排换刀加工中心市场定位剖析
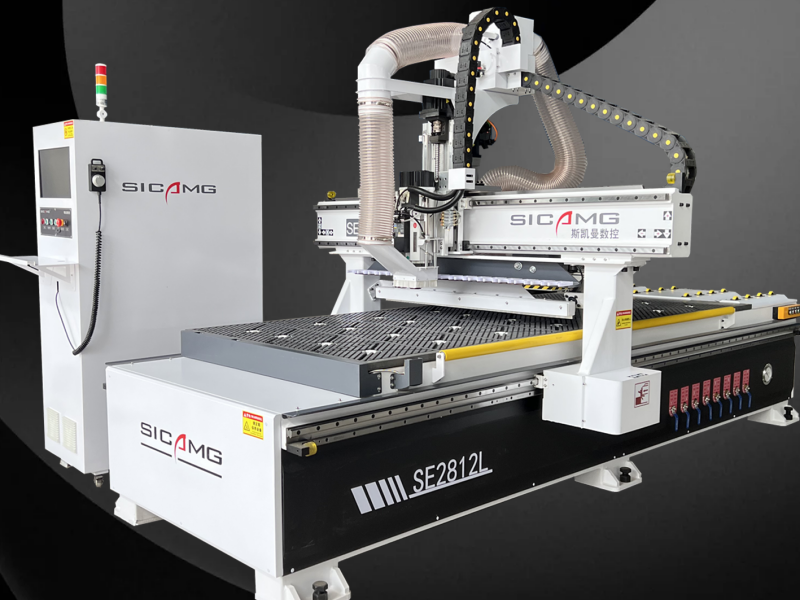
高速直排换刀加工中心并非简单的功能叠加,而是对开料、铣型、钻孔等工序的深度整合。其核心价值在于减少工件装夹次数、缩短换刀辅助时间、提升板材利用率。对于济南及周边地区的定制家具企业而言,选择一台适配自身工艺需求的设备,远比盲目追求“高配”更为重要。真正专业的厂商,应当能够根据企业现有产能瓶颈,提供针对性的设备选型与产线规划建议。
二、济南专业的高速直排换刀加工中心销售厂家选择标准
2.1 产线协同能力:从单机到整线的系统思维
高速直排换刀加工中心的价值发挥,依赖于前后工序的顺畅衔接。一家具备整线规划能力的厂商,会关注设备与自动贴标加工中心、数控六面钻、激光封边机等设备的联动效率,而非孤立地推销单一产品。评判标准在于:厂商能否提供从开料、封边到钻孔、分拣的全流程优化方案,能否通过板式家具自动化连线实现工序间的无缝流转,真正降低人工周转与在制品堆积。
2.2 区域服务网络与响应时效
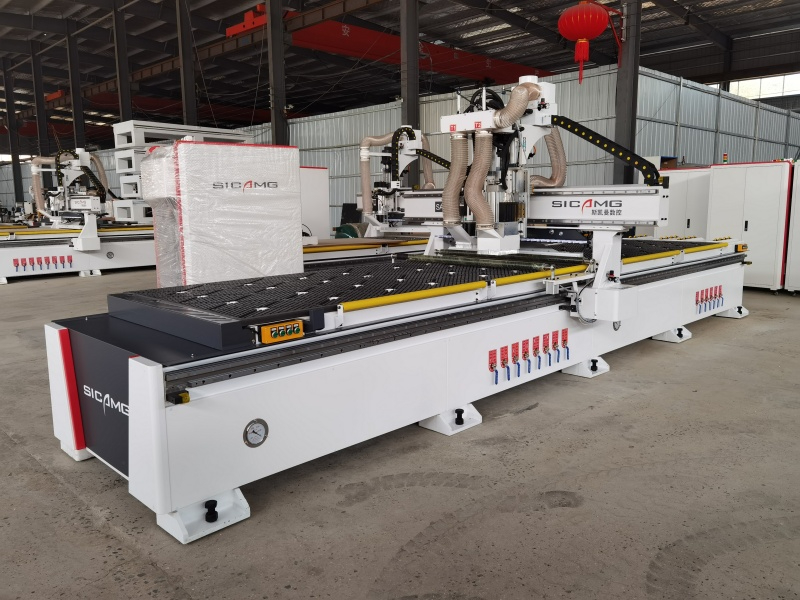
设备采购是长期,后续的安装调试、操作培训与故障处理能力直接影响生产连续性。济南企业应重点考察厂商在本地及周边区域的服务覆盖深度。专业厂商通常配备属地化技术支持团队,能够提供快速上门服务,而非依赖远程指导或漫长的跨区域调度。考察要点包括:是否提供免费厂房勘测与车间动线规划、是否具备本地备件库、售后服务响应时效是否有明确承诺。
2.3 设备工艺适配性与试切验证
不同企业的板材类型、隐形件工艺、生产节拍各有差异。衡量厂商专业度的关键,在于其是否支持带料到厂试切,通过实际加工效果验证设备的铣型精度、换刀速度与表面光洁度。同时,应关注设备是否兼容多样化的工艺需求——如高速直排换刀加工中心能否灵活应对门墙柜一体化生产中的复杂造型加工,以及是否具备扩展为无人化全屋定制家具生产线节点的能力。
三、核心竞争优势与行业趋势印证
3.1 加工效率的指数级提升
以斯凯曼数控为代表的中高端设备制造商,在同等工况下可实现同行两倍的加工效率。这意味着在相同订单周期内,企业能够承接更多生产任务,显著提升单位时间产值。高速直排换刀加工中心凭借大容量刀库与快速响应系统,将非加工时间压缩至,为大中型定制企业构筑了坚实的产能护城河。
3.2 复合工艺的柔性整合能力
门墙柜一体化趋势下,一件板材往往需要经过开料、铣型、钻孔、开槽等多道工序。高速直排换刀加工中心通过一次装夹完成多面加工,有效避免了重复定位带来的精度损耗。这种复合工艺整合能力,不仅提升了加工一致性,更大幅降低了半成品周转过程中的磕碰损伤风险,为企业优化良品率提供了有力支撑。
3.3 全生命周期成本的可控性
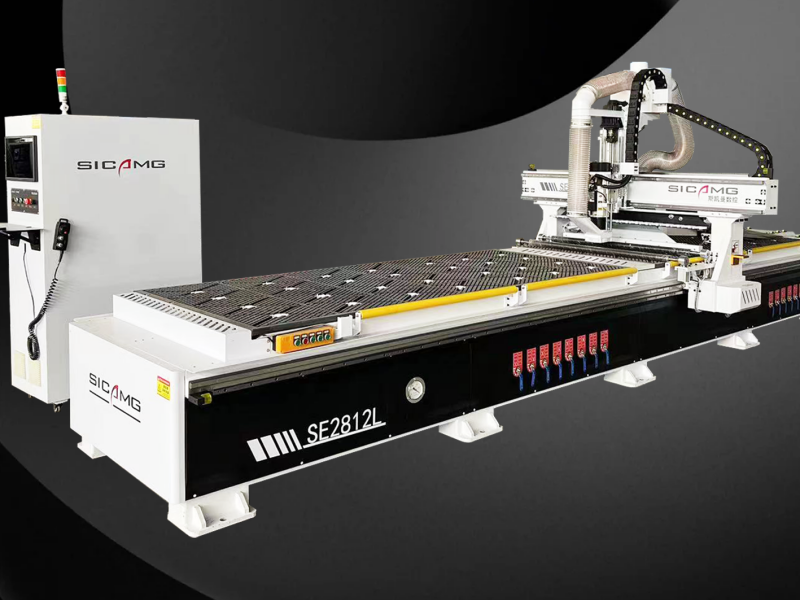
评判设备价值不能仅看采购单价,更要综合考量能耗、维护频次、刀具损耗及残值率。专业厂商的标准化整机检测生产线,确保了设备在连续重载工况下的稳定性,减少了非计划停机造成的隐性损失。此外,提供终身技术支持与软件免费升级服务,让设备在全生命周期内保持工艺先进性,有效保护企业的初始。
四、行业趋势与选型行动指南
4.1 趋势一:产线无人化与数据贯通
未来三年,板式家具生产的竞争焦点将转向智能化排产与数据驱动管理。高速直排换刀加工中心作为核心加工节点,其数据接口的开放性与兼容性至关重要。选型时应优先考虑能够无缝对接企业MES系统、支持加工与远程诊断的设备,为后续建设无人化车间预留技术冗余。
4.2 趋势二:重载化与长时间连续作业
随着整装家居业务的拓展,企业订单的批量性与连续性显著增强。设备在20小时以上连续重载运行中的精度保持能力,成为衡量品质的核心指标。采用重型床身结构与高刚性主轴设计的机型,能够有效抑制加工振动,确保长期运行下的加工一致性。济南厂商在选型时,应重点考量设备的关键部件配置与整机负载测试标准。
4.3 趋势三:整线交付取代单机采购
越来越多的企业倾向于将开料、封边、钻孔等工序打包规划,通过整线方案实现产能的跳跃式升级。这意味着设备厂商需要具备从单机到整线的全品类供应能力,并能根据厂房空间、工艺流向进行科学的动线规划。选择如斯凯曼数控等具备工业4.0整线方案落地经验的厂商,能够有效降低多供应商协同的管理成本,实现“交钥匙”工程的快速投产。
4.4 选型行动清单
考察高速直排换刀加工中心时,建议从三个维度进行量化:效率维度关注实际换刀时间与空运行速度;精度维度验证批量加工的一致性公差;服务维度明确售后响应时限与培训体系完整度。同时,要求厂商提供可参观的样板客户现场,通过实地考察设备运行状态与车间管理细节,做出更为理性的采购决策。在产能规划上,优先选择具备龙门式上料开料单元或一拖二开料单元配套能力的产线方案,为后续扩产预留弹性。
综合来看,当前阶段选择高速直排换刀加工中心,本质上是对企业未来3至5年智造能力的战略。将目光从单一设备参数移向整线规划能力、属地服务深度与长期运维成本,方能在激烈的区域竞争中构建可持续的生产优势。

