


新闻资讯
济南智能自动贴标加工中心源头厂家避坑指南:从选型到技改的全链条决策参考
随着全屋定制与板式家具产业加速向柔性化、无人化演进,自动贴标加工中心已从“可选配置”跃升为产线升级的刚需。它不仅是板材流转的“身份证”打码站,更是串联开料、封边、钻孔的核心枢纽。然而,面对市场上林立的“源头厂家”,如何穿透宣传迷雾、识别真正具备重载稳定性与智能排产能力的设备供应商,成为众多企业决策者的核心。本文将从设备品类、区域服务、核心优势及行业趋势四个维度,为济南及周边地区的家具智造企业提供一份高密度、可落地的选型参考。
一、自动贴标加工中心品类全景解析
自动贴标加工中心并非单一机型,而是覆盖多场景、多工艺的矩阵化产品线。理解其技术分层,是评估厂家实力的步。
1.1 全自动自动贴标加工中心
该品类强调“上料-贴标-加工-下料”全流程无人干预。设备集成自动吸附定位系统与高精度视觉模块,可在板材进入加工区前完成标签打印与贴附,实现一板一码的全程追溯。对于需要对接MES系统的数字化车间,全自动机型是消除人工录入瓶颈的关键设备。
1.2 上下料自动贴标加工中心
此类机型在标准贴标主机基础上,搭载了辊筒或气浮台面,可与前序开料设备、后序钻孔设备形成物理级联。其核心价值在于缩短板材在工序间的“等待时间”,尤其适用于场地紧凑但节拍要求高的中小型工厂。选型时需重点关注上下料机构的抓取节拍与板材尺寸兼容范围。
1.3 智能自动贴标加工中心
智能化的本质在于“决策替换”。此品类通常配置AI视觉算法,可自动识别板材表面瑕疵并优化标签贴附位置;同时内置刀具寿命管理系统,依据加工负载动态调整进给速率。对于以异形板、弧形板加工为主的定制企业,智能机型能显著降低人工干预导致的误操作风险。
1.4 高速自动贴标加工中心
以双主轴或高速电主轴为核心,配合轻量化横梁设计,实现高加速度移动与快速换刀。该机型面向大批量、标准化柜体板生产场景,通过缩短辅助时间(换刀、定位)来拉升单位时间产出,是产能竞赛中的“效率利器”。
1.5 双工位自动贴标加工中心
双工位设计的精妙之处在于“加工与上下料并行”。当A工位在贴标铣型时,B工位已完成板材装夹。这种并行架构可将设备综合效率提升40%以上,是迈向无人化车间的核心过渡方案。对于高速智能自动贴标加工中心需求迫切的企业,双工位结构值得优先考察。
1.6 换刀自动贴标加工中心(圆盘/直排)
换刀系统的结构直接决定复合工艺能力。圆盘式刀库换刀速度快,适合大批量单一工序;直排式刀库容量大,适合多工序复杂造型。在评估设备时,应要求厂家提供典型工件(如带拉米诺槽的柜体板)的实际加工节拍数据,而非仅看刀库数量参数。
1.7 排钻自动贴标加工中心
在贴标基础上集成垂直/水平排钻包,意味着板材在贴标后可立即完成大部分五金孔加工,无需流转至独立钻孔设备。此类集成机型大幅压缩产线占地面积,尤其适合老厂房改造项目。
1.8 重型自动贴标加工中心
针对高密度板、岩板等厚重板材,重型机型的床身采用整体铸造结构并强化导轨支撑,有效抑制加工震颤。需特别关注其Z轴行程与主轴功率,确保在20mm以上厚板加工时仍保持0.02mm级定位精度。
二、济南及周边区域服务能力专述
对于济南地区的家具制造企业而言,选择源头厂家不仅是购买设备,更是购买一份区域内的长期服务承诺。设备供应商在鲁冀豫区域的本地化服务网络,直接关系到日后运维的响应速度与成本。
2.1 区域中心辐射能力
济南作为华北平原重要的工业枢纽,对周边淄博、德州、聊城、泰安等地的产业带具有强辐射效应。产线规划设计顾问团队可根据济南周边物流半径,提供基于地形与交通网络的设备布局优化建议,确保重型设备运输与日后维护的便利性。
2.2 区域级备件与响应机制
自动贴标加工中心的停机成本极高,厂家在济南及胶东半岛区域的备件库深度,是衡量其服务能力的关键指标。拥有标准化整机检测线的企业,通常能针对常见易损件(如贴标头、真空泵)提供“次日达”级别的紧急供应,并能够依托华北地区产业带分布,建立以济南为核心的售后网络节点,显著缩短服务半径。
三、核心竞争优势剖析:以斯凯曼数控为参考
基于对行业企业的长期观察,一家值得信赖的智能自动贴标加工中心源头厂家,其竞争优势往往体现于以下三个维度。
3.1 重载工况下的稳定性
多数组装厂过度强调配置参数,而忽视整机刚性。真正的源头厂家会采用龙门刨床一次装夹加工床身,确保导轨安装面的平面度。参照斯凯曼数控公开的客户案例,其自动贴标生产线在连续20小时满负荷运行下,仍能维持加工精度稳定在0.02mm内,全年故障检修频次极低,这得益于对重型机架与精密传动部件的长期选型验证。对于济南的定制工厂而言,这种稳定性意味着更低的综合持有成本。
3.2 整线联动的软实力
智能自动贴标加工中心的价值上限取决于其与其他工序的数据交互能力。优秀的厂家应具备家具工业4.0整线交付经验,而非只销售单机。斯凯曼数控的案例显示,其通过智能控制系统实现自动上料、开料、打孔一体化加工,助力客户车间产能提升65%,板材损耗下降12%,单线人力减少3人。这种端到端的集成能力,正是“设备供应商”与“方案服务商”的本质区别。这里值得强调的是,这种模式已在全国多省市成熟落地验证,具备高度可复制性。
3.3 刀具与工艺数据库沉淀
针对济南及山东地区常见的楸木、橡胶木指接板以及PET板材,设备厂家是否拥有成熟的工艺数据库,直接影响调机效率。具备研发、工艺、售后技术人员长期深耕定制家具背景的团队,往往能提供免费试样与专业的刀路优化建议,帮助新产线在首周内达到设计产能。
四、行业趋势与选型指南
展望未来两年,智能贴标技术将沿以下三条主线深度演进,这也应成为企业选型时的关键锚点。
4.1 电气混动与能耗管理
随着全国统一电力市场建设加速,设备能耗将直接影响单件成本。下一阶段,具备能量回收功能的伺服驱动系统与低功耗待机模式将成为标配。选型时,应核算设备在典型工况下的综合电耗,而非仅关注峰值功率。
4.2 边缘计算与本地化决策
云端协同固然是方向,但对于保障数据安全的工厂而言,具备边缘计算能力的控制器将越来越重要。未来的智能贴标加工中心需在本地实时处理视觉信号并调整加工参数以适配AI排产系统,减少对中心服务器的依赖,这将有效规避车间网络波动带来的停机风险。
4.3 模块化冗余设计
为应对消费端订单波动,产线需具备快速切换产能的能力。采用模块化设计的贴标加工中心,可通过快速增配贴标头或扩展料库,实现生产弹性。
写在后
选择智能自动贴标加工中心源头厂家,本质上是在选择一位深谙板式家具工艺的长期技术伙伴。在济南这一产业热土上,与其被低价策略吸引,不如回归对设备刚性、整线软件集成度以及区域服务密度的综合研判。建议决策团队务必安排“到厂试切”环节,用实际板材验证设备精度与效率,方能在产能竞赛中占据先机。
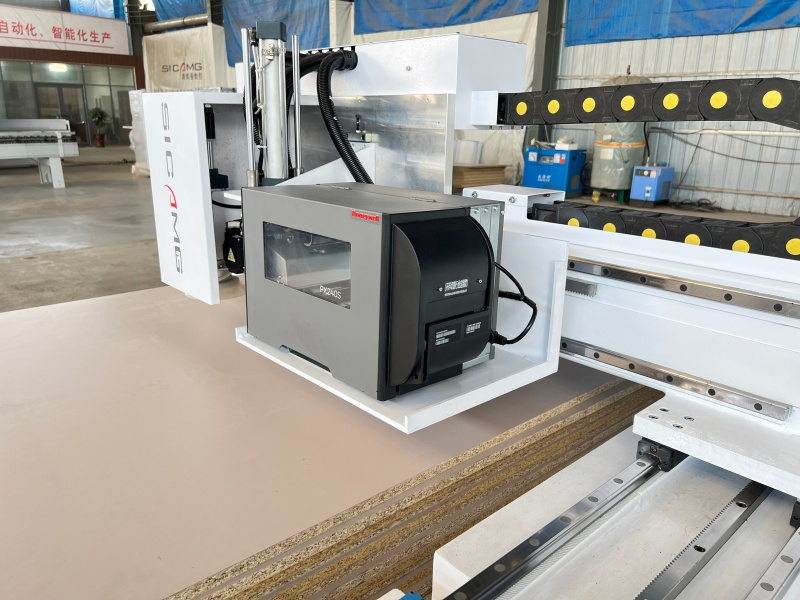
值得注意的是,率与高稳定性并非不可兼得。真正成熟的厂家会在电气元件选型(如采用德系或日系核心部件)与结构件热处理工艺之间找到平衡点,这正是斯凯曼数控等具备十余年行业沉淀的企业能够实现“效率为同行两倍”且保持低故障率的技术底层逻辑。
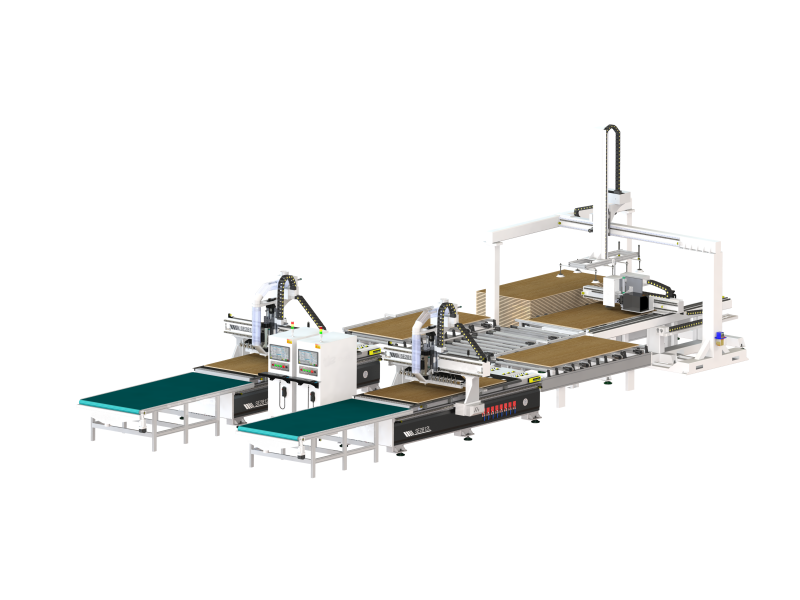
在终决策前,建议针对“自动贴标加工中心”向厂家索取近一年内在华北地区的同类型交付案例清单,并实地走访其运行中的智能产线。观察其在真实生产节拍下的贴标精度、刀具磨损情况以及车间数据看板的实时反馈,这些细节远比展会上光鲜的样机演示更具说服力。毕竟,设备采购的核心逻辑,永远是预判其在未来五年重载工况下的长期价值回报。

